NACHRICHT
 Heim / Nachricht / Branchennachrichten / Was macht einen Schrägverzahnungsreduzierer mit harter Zahnoberfläche zur richtigen Wahl für Hochleistungsantriebe?
 2026.11.20
 Branchennachrichten
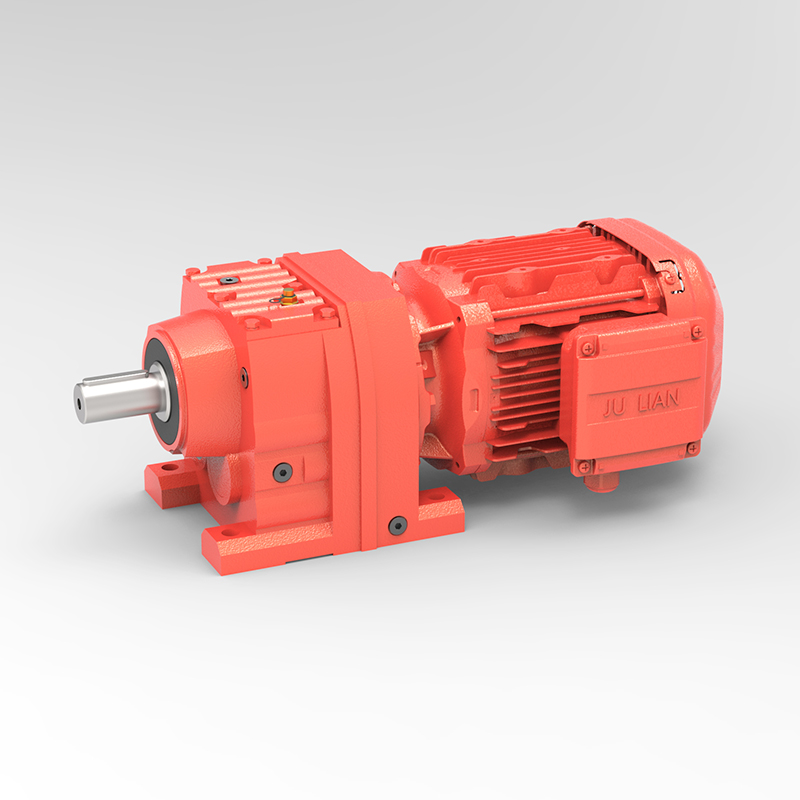
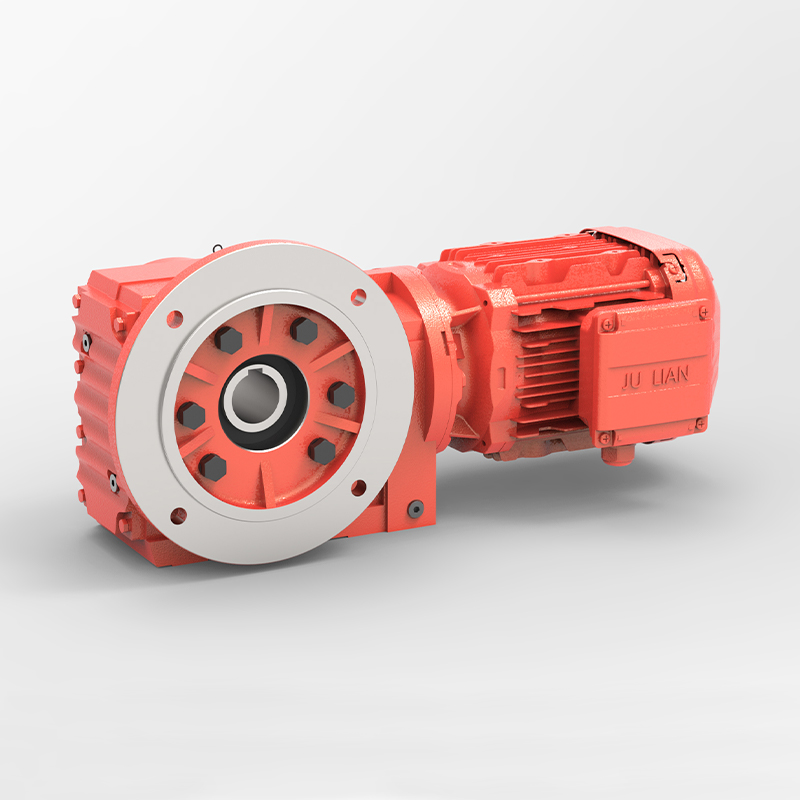
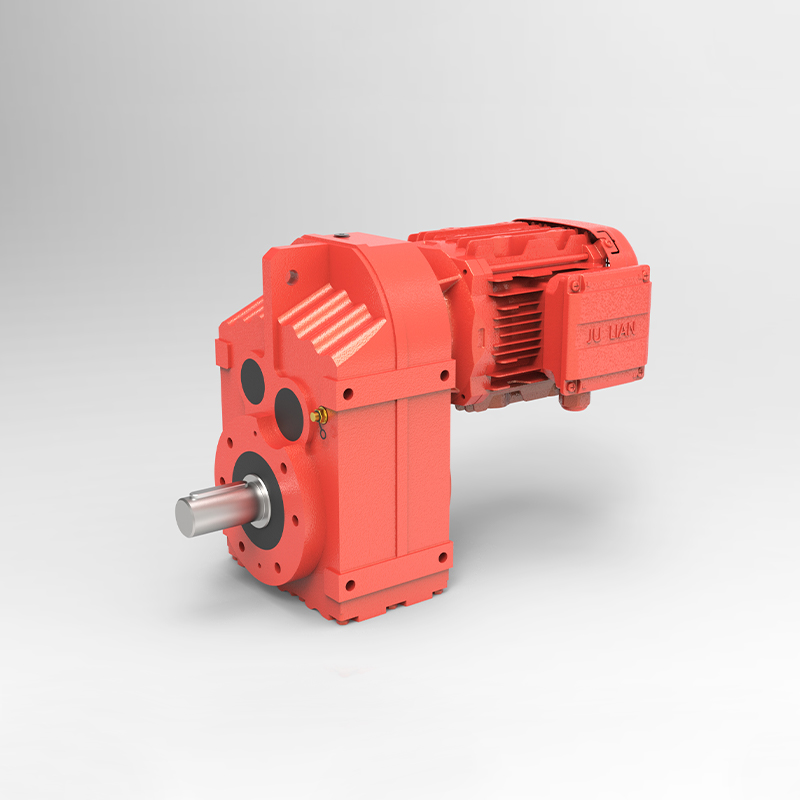
Wenn Sie einen Anlageningenieur fragen, welche Komponente die meisten ungeplanten Unterbrechungen in einer kontinuierlichen Prozesslinie verursacht, lautet die Antwort häufig der Zahnradantrieb. Geschwindigkeitsminderer sitzen im Zentrum von Förderbändern, Mischern, Öfen und Extrudern, und wenn sie ausfallen, zahlt die gesamte Linie den Preis. Deshalb a Reduzierstück für Schrägverzahnung mit harter Zahnoberfläche ist überall dort zur Standardlösung geworden, wo die Belastungen hoch, die Arbeitszyklen lang und die Wartungsfenster kurz sind.
Der Reiz liegt in der Kombination zweier bewährter Ideen. Bei der Schrägverzahnung greifen die Zähne schrittweise entlang einer diagonalen Linie ein, was zu einer gleichmäßigeren Bewegung und einem leiseren Betrieb führt als bei geraden Zähnen. Die Technologie der harten Zahnoberfläche verleiht diesen Zähnen dann eine gehärtete, verschleißfeste Arbeitsfläche. Das Ergebnis ist, dass die gleiche physikalische Hülle wesentlich mehr Drehmoment übertragen kann und unter abrasiven oder stoßbelasteten Bedingungen deutlich länger überlebt.
Käufer bewerten diese Einheiten häufig nach dem Preis pro Kilowatt, erfahrene Planer berücksichtigen jedoch die Gesamtbetriebskosten. Ausfallzeiten, Ersatzarbeiten, Schmiermittelverbrauch und der Energieverlust durch ineffiziente Verzahnung summieren sich im Laufe der Betriebsjahre. Ein etwas teureres Laufwerk, das ein Jahrzehnt lang leise läuft, kann bei weitem die günstigere Wahl sein.
In diesem Artikel wird erklärt, wie das Design funktioniert, wo es am besten funktioniert, welche Leistungsdaten wichtig sind und wie Sie ein Gerät auswählen, das zu Ihrer Anwendung passt. Das Ziel ist praktisch. Nach der Lektüre sollten Sie in der Lage sein, eine Spezifikation klar zu formulieren und die Fragen zu erkennen, die einen zuverlässigen Antrieb von einem Antrieb unterscheiden, der frühzeitig behandelt werden muss.
Das entscheidende Merkmal dieser Untersetzungsgetriebeklasse ist die Wärmebehandlung der Zahnradzähne. Rohlinge werden in der Regel aus kohlenstoffarmem legiertem Stahl hergestellt, nahe an der endgültigen Geometrie bearbeitet und anschließend aufgekohlt, sodass Kohlenstoff in die äußere Schicht jedes Zahns diffundiert. Anschließend wird das Teil abgeschreckt, wodurch die angereicherte Schicht in harten Martensit umgewandelt wird, während der Kern zäher und duktiler bleibt.
In der Praxis erreichen gehärtete Zahnflanken üblicherweise eine Oberflächenhärte im Bereich von 58 bis 62 HRC, während der Kern vergleichsweise weich bleibt. Diese Kombination ist wichtig, da die Oberfläche Lochfraß und Verschleiß widersteht, während der Kern Stöße absorbiert, ohne zu reißen. Die effektive Gehäusetiefe liegt normalerweise zwischen etwa 1,0 und 2,5 Millimetern und wird je nach Modulgröße und erwarteter Kontaktspannung ausgewählt.
Nach der Wärmebehandlung wird durch Präzisionsschleifen das Zahnprofil wiederhergestellt und der beim Abschrecken entstandene Verzug beseitigt. Durch Schleifen wird ein gehärtetes Zahnrad von einem einfachen, robusten zu einem wirklich präzisen und leisen Zahnrad. Dies ist eines der wichtigsten Qualitätsmerkmale, nach denen man beim Lieferantenvergleich fragen sollte, denn ein gehärteter, aber ungeschliffener Zahn kann laut sein und zu frühem Kantenverschleiß neigen.
Schrägverzahnte Zähne sind in einem Winkel zur Wellenachse geschnitten, sodass der Kontakt an einem Ende des Zahns beginnt und sich bei der Drehung der Zahnräder über die Stirnfläche erstreckt. Die Stirnzähne greifen auf einmal über die gesamte Breite ein. Dieser einzige Unterschied erklärt den größten Teil des Leistungsunterschieds zwischen den beiden Konstruktionen und ist der Grund dafür, dass die Spiralgeometrie in Anwendungen dominiert, bei denen es auf ruhigen Lauf und sanfte Drehmomentübertragung ankommt.
| Aspekt | Spiralförmiger harter Zahn | Stirnradgetriebe |
|---|---|---|
| Glätte im Eingriff | Allmählich, geringe Vibration | Abruptes Engagement |
| Geräusch bei Nenngeschwindigkeit | Niedriger, oft im 70er-Dezibelbereich | Höher und tonaler |
| Belastbarkeit pro Rahmengröße | Hoch, verstärkt durch gehärtete Flanken | Mäßig bis hoch |
| Axialer Schub | Erzeugt, muss durch Lager getragen werden | Keine |
| Typischer Wirkungsgrad pro Stufe | 96 bis 98 Prozent | 97 bis 99 Prozent |
Schrägverzahnungen erzeugen Axialschub, und die Lageranordnung muss für die Aufnahme dieses Schubs ausgelegt sein. Stirnradgetriebe vermeiden diesen Schub, zahlen jedoch einen Nachteil in Bezug auf Lärm und Stoßbelastung. Bei den meisten Industrieantrieben, bei denen sowohl ein leiser Betrieb als auch eine hohe Drehmomentdichte von Bedeutung sind, ist der Kompromiss eine spiralförmige Geometrie in Kombination mit gehärteten Flanken. Spur-Designs bleiben sinnvoll für sehr niedrige Geschwindigkeiten oder einfache, kostengünstige Aufgaben, bei denen Lärm kein Problem darstellt.
Zahlen auf einem Datenblatt sind nur dann nützlich, wenn Sie wissen, was sie bedeuten. Das Nenndrehmoment beschreibt die Dauerleistung, während das Spitzendrehmoment beschreibt, was die Zahnräder bei kurzzeitigen Überlastungen wie dem Anlaufen aushalten können. Der Servicefaktor verbindet beides, indem er berücksichtigt, wie hart die angetriebene Maschine jeden Tag arbeitet. Die Wärmeleistung gibt an, wie viel Wärme das Gehäuse abgeben kann, bevor die Öltemperatur zum begrenzenden Faktor wird, und dieser Wert ist bei geschlossenen oder heißen Installationen oft wichtiger als die mechanische Kapazität.
Spiel, das kleine Spiel zwischen zusammenpassenden Zähnen, beeinflusst die Positionierungsgenauigkeit und das Stoßverhalten. Konstruktionen mit geringem Spiel eignen sich für Indexierungs- und Umkehraufgaben, während Standardspiel für die meisten Förderer und Mischer ausreichend ist. Bestätigen Sie immer, welches Toleranzband ein Lieferant angibt, da der Unterschied das Verhalten eines Antriebs in einer Reversieranwendung beeinflussen kann.
Spiralreduzierer mit harter Zahnoberfläche bieten den größten Nutzen, wenn die Lasten hoch sind, Starts und Stopps häufig sind und die Umgebung anspruchsvoll ist. Typische Anwendungsgebiete sind:
Chemisches Mischen Förderantriebe Zement- und Mineralverarbeitung Papierherstellung Umgang mit Getreide Extrusion von Gummi und Kunststoffen Metallurgie Umweltausrüstung
In jedem Fall wird vom Antrieb mehr verlangt, als nur Geschwindigkeit zu übertragen. Es muss Stöße absorbieren, Verschmutzungen überstehen und lange Schichten durchhalten, und genau in dieser Kombination verdient die gehärtete Spiralgeometrie ihren Ruf.
Ein mittelgroßes Zementwerk betrieb einen Schüttgutförderer, der von einem Weichzahngetriebe angetrieben wurde. Auf dem Papier sah das Gerät angemessen aus, aber seine Zahnräder zeigten etwa alle 14 Monate Lochfraß und Zahnverschleiß. Jeder Austausch erforderte etwa zwei Tage Ausfallzeit der Anlage, einschließlich Ausrichtungsprüfungen und Ölwechsel.
Das Werk ersetzte den Antrieb durch ein schrägverzahntes Untersetzungsgetriebe mit harter Zahnoberfläche, dessen Größe einen höheren Betriebsfaktor aufweist, um häufige Starts unter Last zu ermöglichen. Die neue Anlage nutzte ein Ölbadschmiersystem, eine Laserausrichtung während der Inbetriebnahme und eine vierteljährliche Ölanalyse, die zur Wartungsroutine hinzugefügt wurde.
Nach 30 Monaten ergab die Inspektion keine Lochfraßbildung an den aktiven Flanken, und die jährliche ungeplante Ausfallzeit des Antriebs sank von etwa 40 Stunden auf unter 10. Die Lehre daraus bestand nicht darin, dass ein Design überall überlegen ist. Das Ergebnis war die Kombination aus Härte, Geometrie, Servicefaktor und Wartungsdisziplin.
Ein strukturierter Ansatz verhindert die meisten Fehler bei der Größenbestimmung. Gehen Sie die folgende Reihenfolge durch, bevor Sie ein Angebot anfordern, und Sie werden viel effektiver mit jedem Lieferanten kommunizieren und direkt vergleichbare Angebote erhalten.
Beachten Sie, dass sich die Sequenz von der Lastdefinition zur Umgebung bewegt. Das Überspringen erster Schritte und der direkte Wechsel zu einem Katalogmodell ist der häufigste Grund dafür, dass ein Gerät für reale Betriebsbedingungen zu klein dimensioniert ist.
Die meisten vorzeitigen Ausfälle sind auf eine Handvoll vermeidbarer Fehler zurückzuführen. Achten Sie bei der Spezifikation und Inbetriebnahme auf diese Muster.
Sogar eine gut spezifizierte Schrägverzahntes Untersetzungsgetriebe mit harter Zahnoberfläche benötigt disziplinierte Pflege, um seine geplante Lebensdauer zu erreichen. Die Wartung muss nicht kompliziert, aber konsistent sein.
Besonderes Augenmerk verdient die Ölanalyse. Steigende Eisenpartikelzahlen treten oft schon Wochen oder Monate auf, bevor ein Getriebeproblem hörbar wird, was den Wartungsteams Zeit gibt, einen kontrollierten Eingriff zu planen, anstatt auf einen Notfall zu reagieren.
Reduzierstücke mit harter Zahnoberfläche verfügen über aufgekohlte und vergütete Zahnradzähne mit einer gehärteten Außenschicht, typischerweise etwa 58 bis 62 HRC, und einem härteren Kern. Dies ermöglicht bei gleicher Größe eine wesentlich bessere Beständigkeit gegen Lochfraß und Verschleiß, was sich in einer höheren Belastbarkeit und längeren Lebensdauer niederschlägt, insbesondere bei schwerer oder stoßbelasteter Beanspruchung.
Nicht immer, aber besser für die meisten Industrieantriebe, die eine leise, gleichmäßige Drehmomentübertragung benötigen. Schrägverzahnungen greifen allmählich ein und erzeugen weniger Lärm, während Stirnräder Axialschub vermeiden und bei sehr niedrigen Geschwindigkeiten einfacher sein können. Die richtige Wahl hängt von den Geräuschgrenzwerten, der Geschwindigkeit, dem Lastmuster und der Lageranordnung ab, die Sie berücksichtigen können.
Ziehen Sie eine spiralförmige Konstruktion mit harter Zahnoberfläche in Betracht, wenn Ihre Anwendung häufige Starts unter Last, hohe Stoß- oder Umkehrdrehmomente, lange tägliche Betriebsstunden, staubige oder heiße Umgebungen oder strenge Geräuschgrenzwerte erfordert. Wenn der Betrieb leicht und intermittierend ist und die Laufruhe kein Problem darstellt, kann ein einfacheres Gerät ausreichend und wirtschaftlicher sein.
Betriebstemperatur, Schmiermittelzustand und Ausrichtung sind die drei einflussreichsten Faktoren. Hohe Öltemperaturen verkürzen die Lebensdauer des Schmiermittels, Verunreinigungen beschleunigen den Verschleiß und eine Fehlausrichtung verändert das Belastungsmuster an jedem Zahn. Durch die Verfolgung dieser Bedingungen durch regelmäßige Inspektionen und Ölanalysen kann das Wartungsintervall anhand des tatsächlichen Zustands festgelegt werden, anstatt durch bloße Schätzungen.
Empfohlene Produkte

 En